
Werkzeugbau ROSTRA Tools: Stanzwerkzeuge, Formenbau und CNC-Bearbeitung
Werkzeugbau in Vizovice, Tschechien: Wir konstruieren und fertigen Stanzwerkzeuge, bauen Spritzgießformen für Kunststoffteile und bearbeiten Präzisionsteile auf CNC-Maschinen. Know-how seit 2000 — unsere Werkzeuge stanzen Teile für Škoda, BMW, Porsche, Volvo, Toyota und weitere Marken.
- max. Werkzeuglänge
- 5 000 mm
- max. Werkzeuggewicht
- 30 t
- Mitarbeiter
- ~40
- für Automotive · ISO 9001, 14001, 45001
- A-Lieferant


Vom Stanzwerkzeug bis zum Präzisionsmaschinenteil
Stanzwerkzeuge
Folgeverbund-, Tandem- und Transferwerkzeuge für die Automobilindustrie.
Spritzgießformen
Formen für gespritzte Kunststoffteile — von kleineren Komponenten bis zu Sicht- und Strukturteilen. Referenzen: VW BULB-CAP, VW FTI-HOLDER.
Präzisionsmaschinenteile
CNC-Lohnbearbeitung — Fräsen, Drahterodieren, Senkerodieren, Schleifen.
Spezialvorrichtungen
Prüfvorrichtungen zum Messen von Pressteilen und Baugruppen, Montage- und Schweißvorrichtungen.
Schmiedegesenke
Für Projekte, bei denen Stanzen mit Schmieden kombiniert wird.
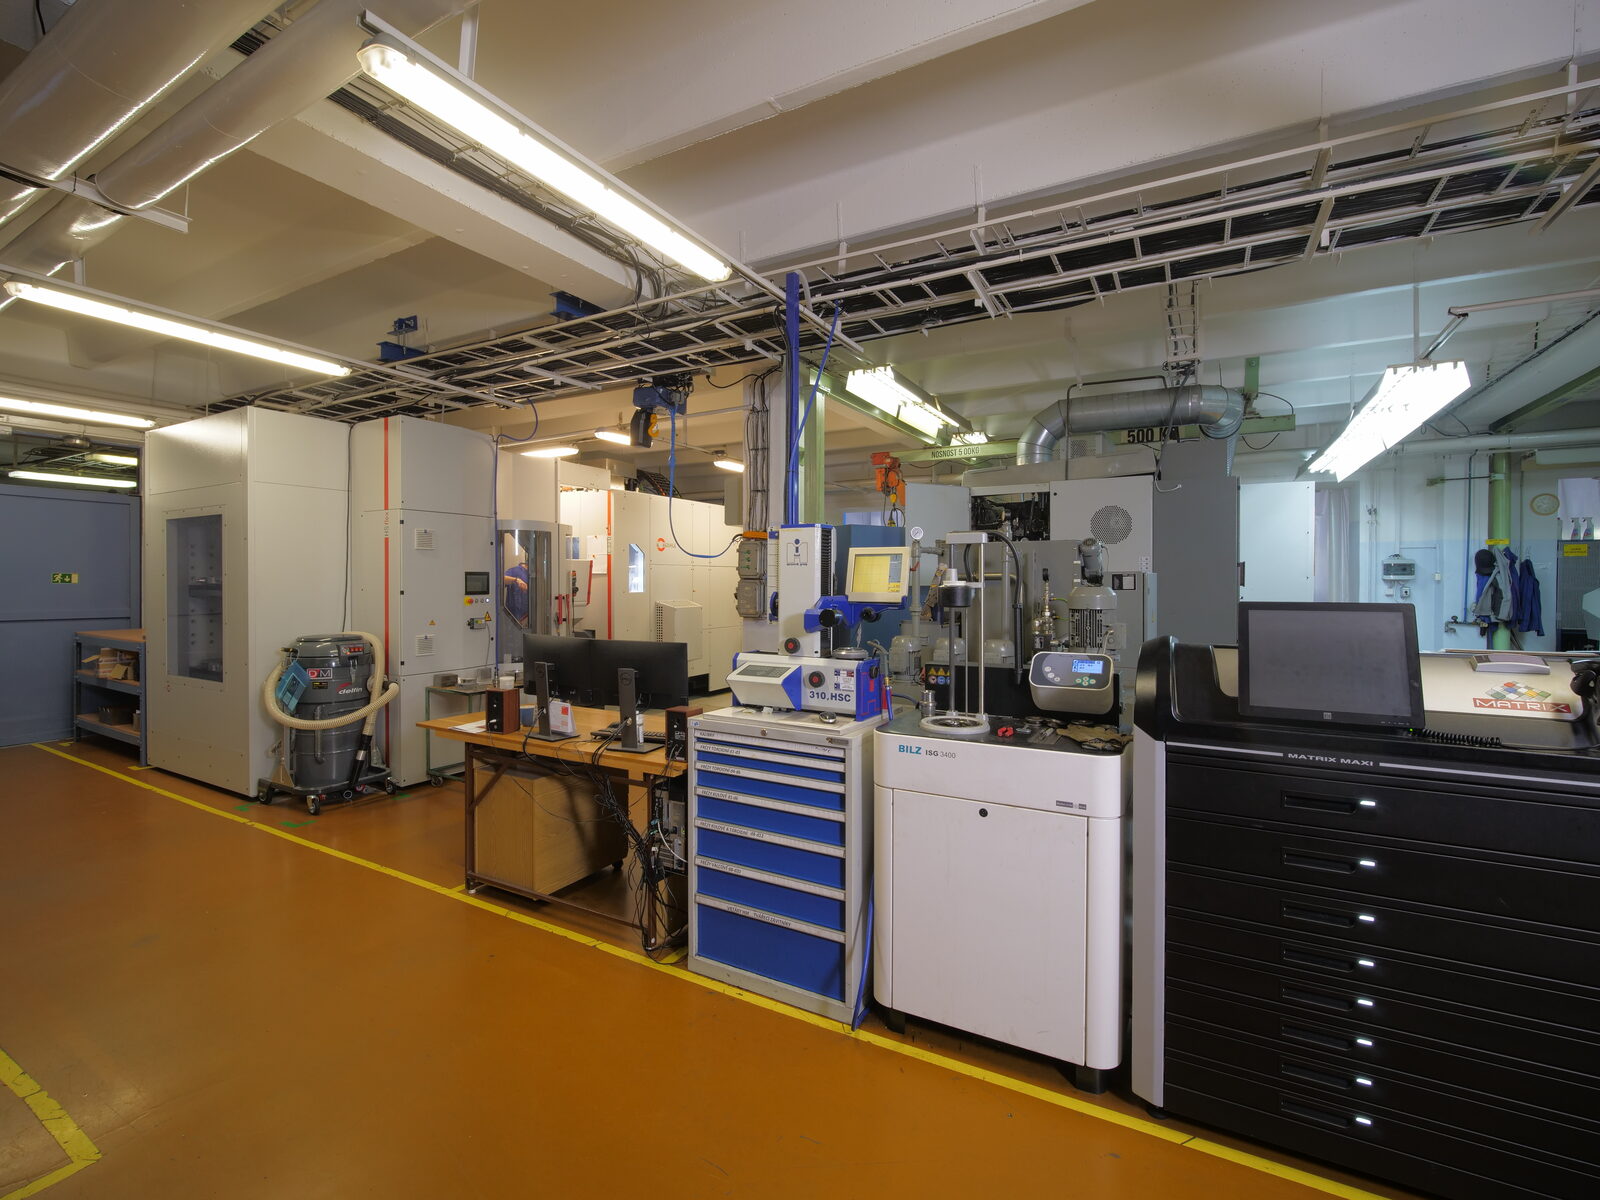
CNC-Bearbeitung: Was in unseren Hallen steht
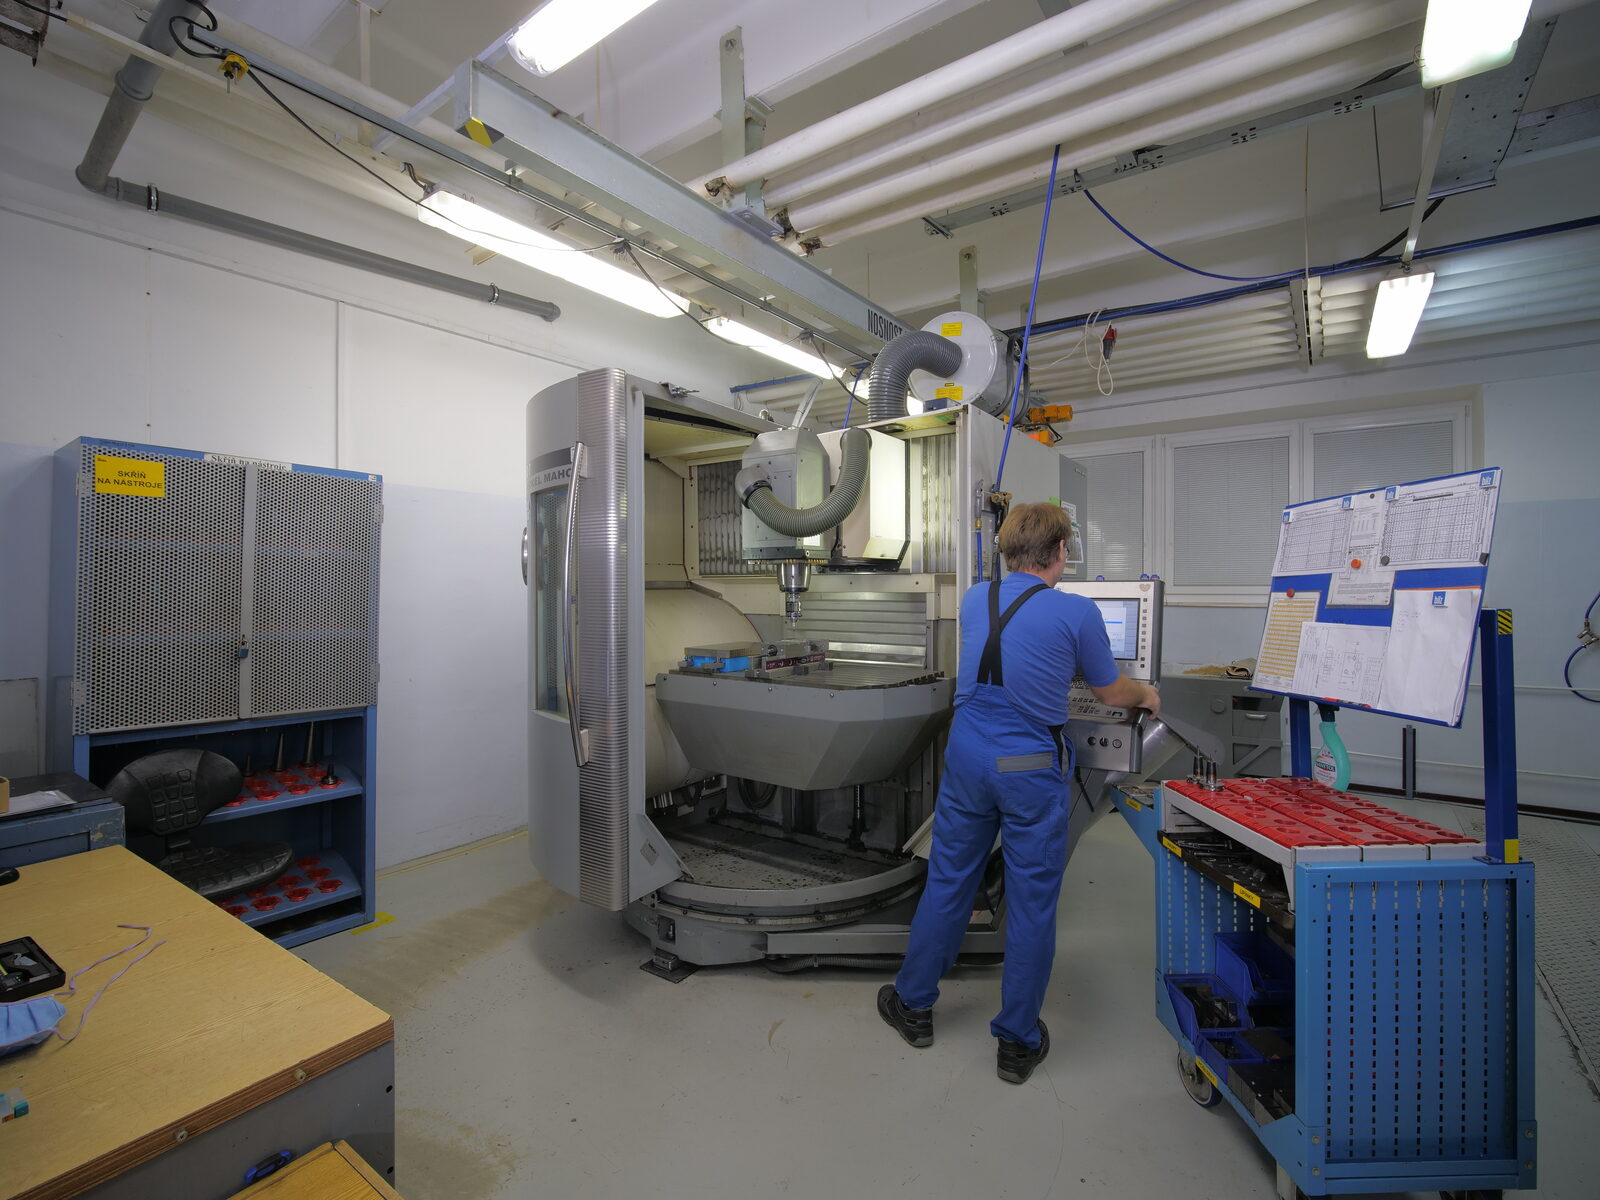
5-Achs-CNC-Bearbeitungszentren 2 Maschinen
Die Palettierung am Zentrum HERMLE C32 erlaubt es dem Bediener, eine Charge gespannter Werkstücke für eine ganze Woche vorzubereiten — die Maschine holt sich nach und nach das nächste Teil selbst und bearbeitet es.
| Maschine | Modell | X | Y | Z |
|---|---|---|---|---|
| HERMLE (mit Palettierung) | C 32 | 650 | 650 | 500 |
| HERMLE | C 42 U | 800 | 800 | 550 |
3-Achs-CNC-Bearbeitungszentren 5 Maschinen
| Maschine | Modell | X | Y | Z |
|---|---|---|---|---|
| DECKEL MAHO | DMC 125P hi-dyn TNC 426 | 1220 | 880 | 800 |
| DECKEL MAHO | DMC 100V hi-dyn TNC 426 | 1000 | 880 | 500 |
| DECKEL MAHO | DMU 60T TNC 530 | 630 | 560 | 560 |
| TAJMAC–ZPS | MCFV 1060 Standard | 1016 | 610 | 760 |
| TAJMAC–ZPS | MCFV 1060 Standard | 1016 | 610 | 760 |
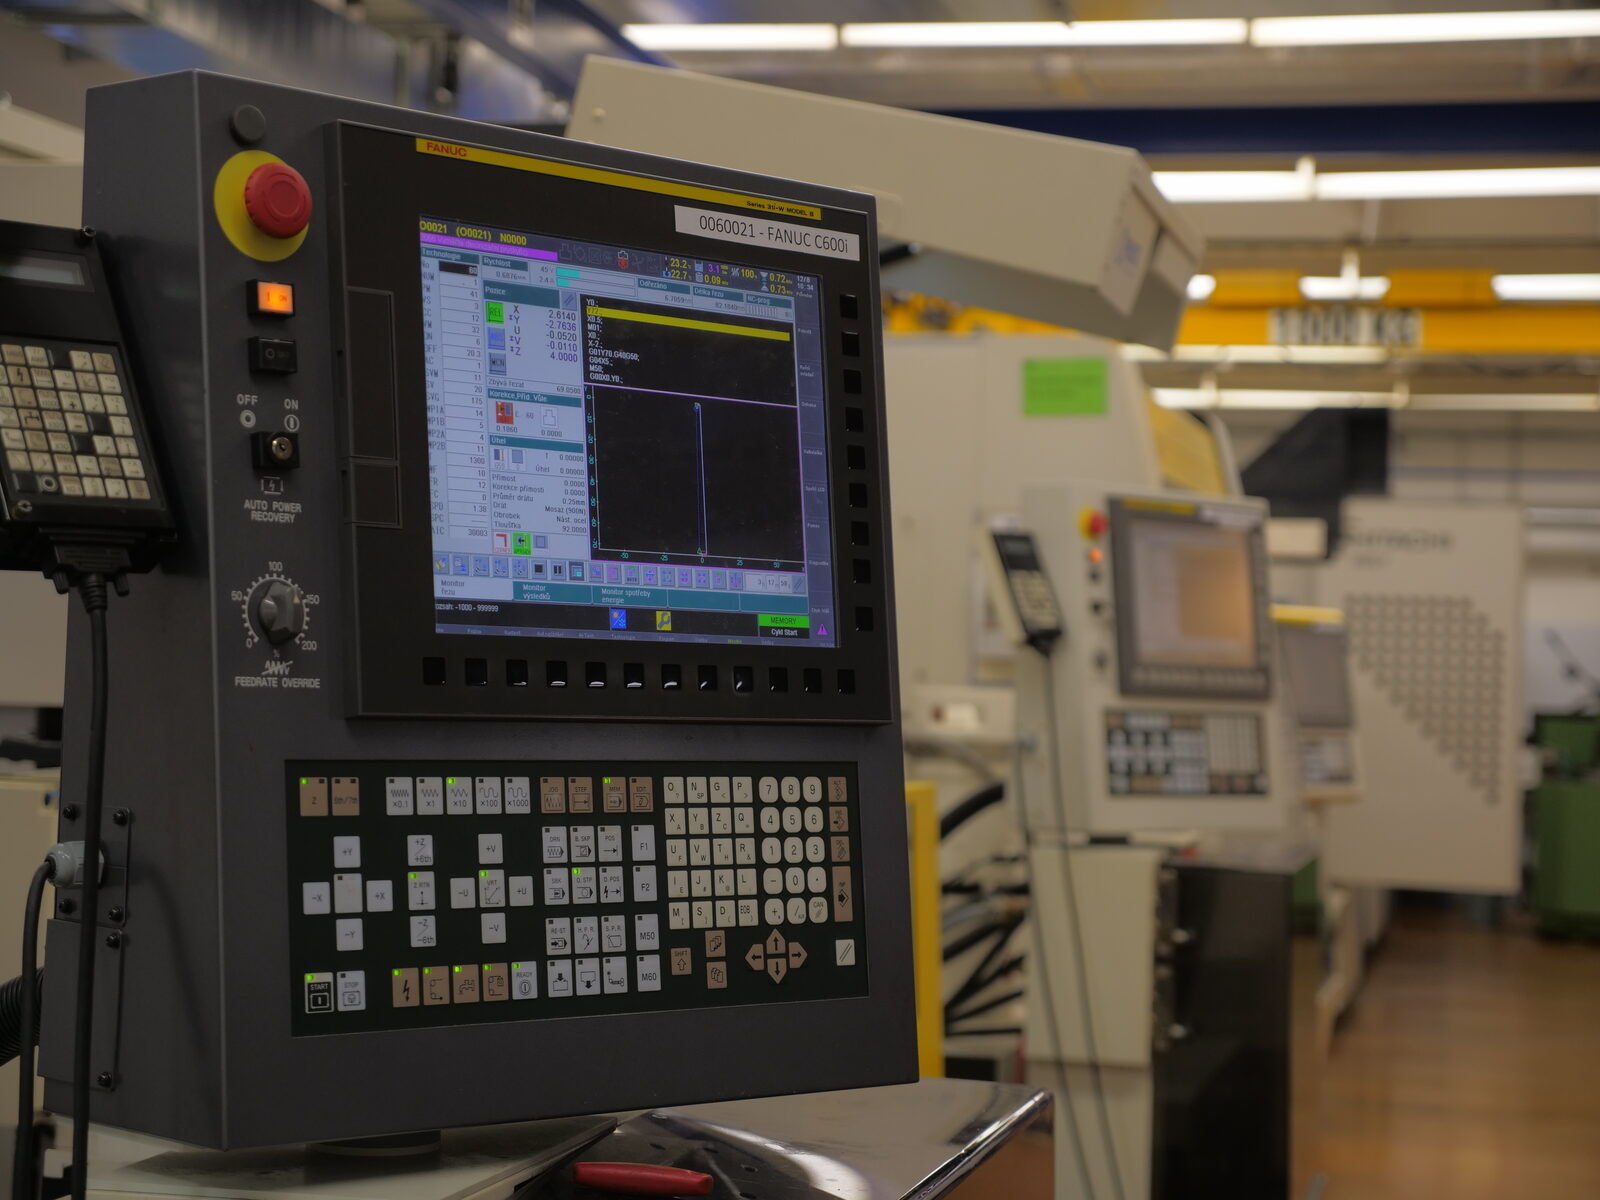
Drahterodiermaschinen 8 Maschinen
Maschinen mit Palettierung laufen über Nacht und am Wochenende unbemannt — der automatische Lader holt das nächste Werkstück aus dem Magazin, sobald das vorherige fertig ist.
| Maschine | Hinweis | X | Y | Z |
|---|---|---|---|---|
| 2× FANUC RC C600iB | mit EROWA-Palettierung | 400 | 500 | 440 |
| FANUC α-C600iA | — | 1050 | 820 | 310 |
| FANUC α-C600iA | — | 1050 | 820 | 310 |
| FANUC α-1iD CE | — | 600 | 400 | 310 |
| HITACHI 355Y | — | 500 | 350 | 300 |
| HITACHI 355R | — | 450 | 300 | 300 |
| HITACHI 254Y/FF3 | — | 250 | 400 | 210 |
Senkerodieren (EDM) 1 Maschine
Arbeitsplatz für Funkenerosion zur Bearbeitung von Formen, die sich nicht fräsen lassen — durch winzige elektrische Entladungen im Dielektrikum bearbeiten wir auch sehr harte Werkstoffe mit hochwertiger Oberfläche und hoher Genauigkeit.
| Maschine | Modell | X | Y | Z |
|---|---|---|---|---|
| DECKEL | DE 25 C Multiform 4 | 500 | 350 | 350 |
Schleifen 6 Maschinen
| Flachschleifmaschinen | Modell | X | Y |
|---|---|---|---|
| ZIERCH GmbH | ZT 612, Flachschleifmaschine, horizontal | 1200 | 700 |
| AQUASTYL SLOVAKIA | BRH AQ500, Flachschleifmaschine, horizontal | 1000 | 500 |
| ZVL | BRH 20.05, Flachschleifmaschine, horizontal | 630 | 230 |
| ZVL | BRH 20.02, Flachschleifmaschine, horizontal | 630 | 230 |
| Rundschleifmaschinen | Modell | Ø | L |
|---|---|---|---|
| TOS | BU 28, universal | 160 | 630 |
| TOS | BU 16, universal | 160 | 320 |
Werkzeugmontage
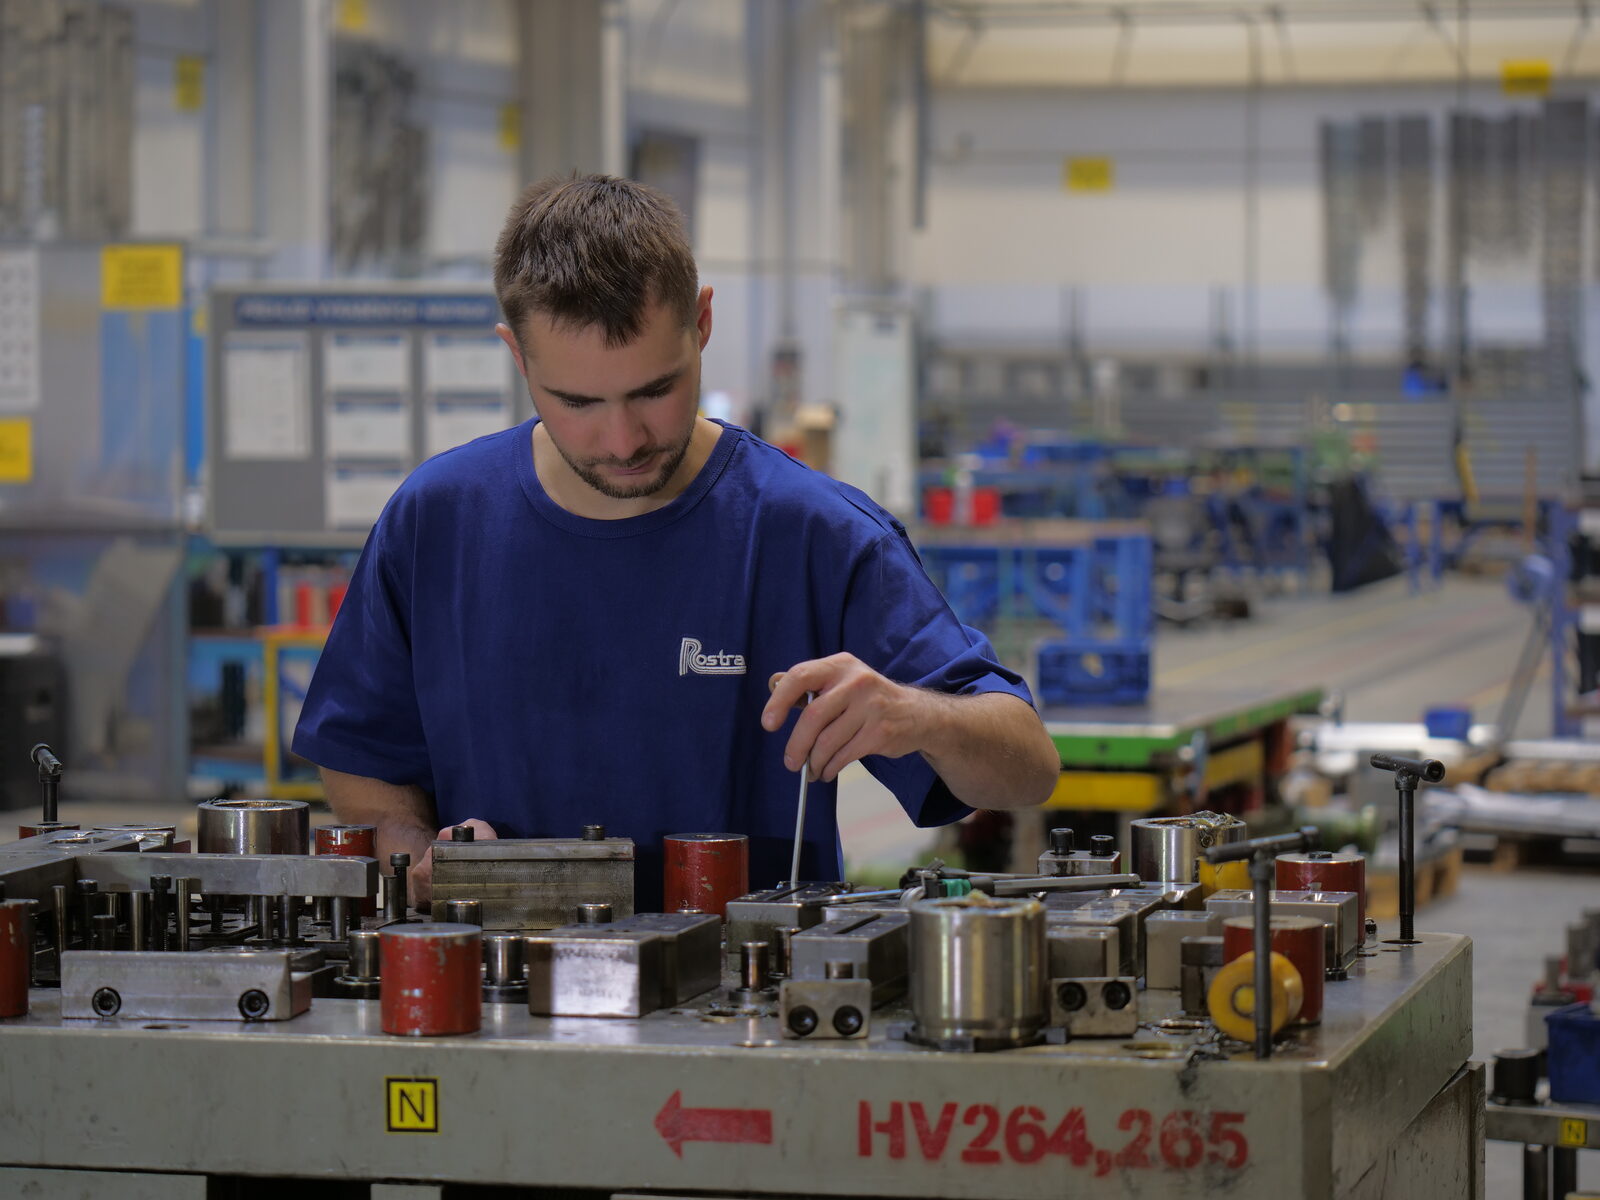
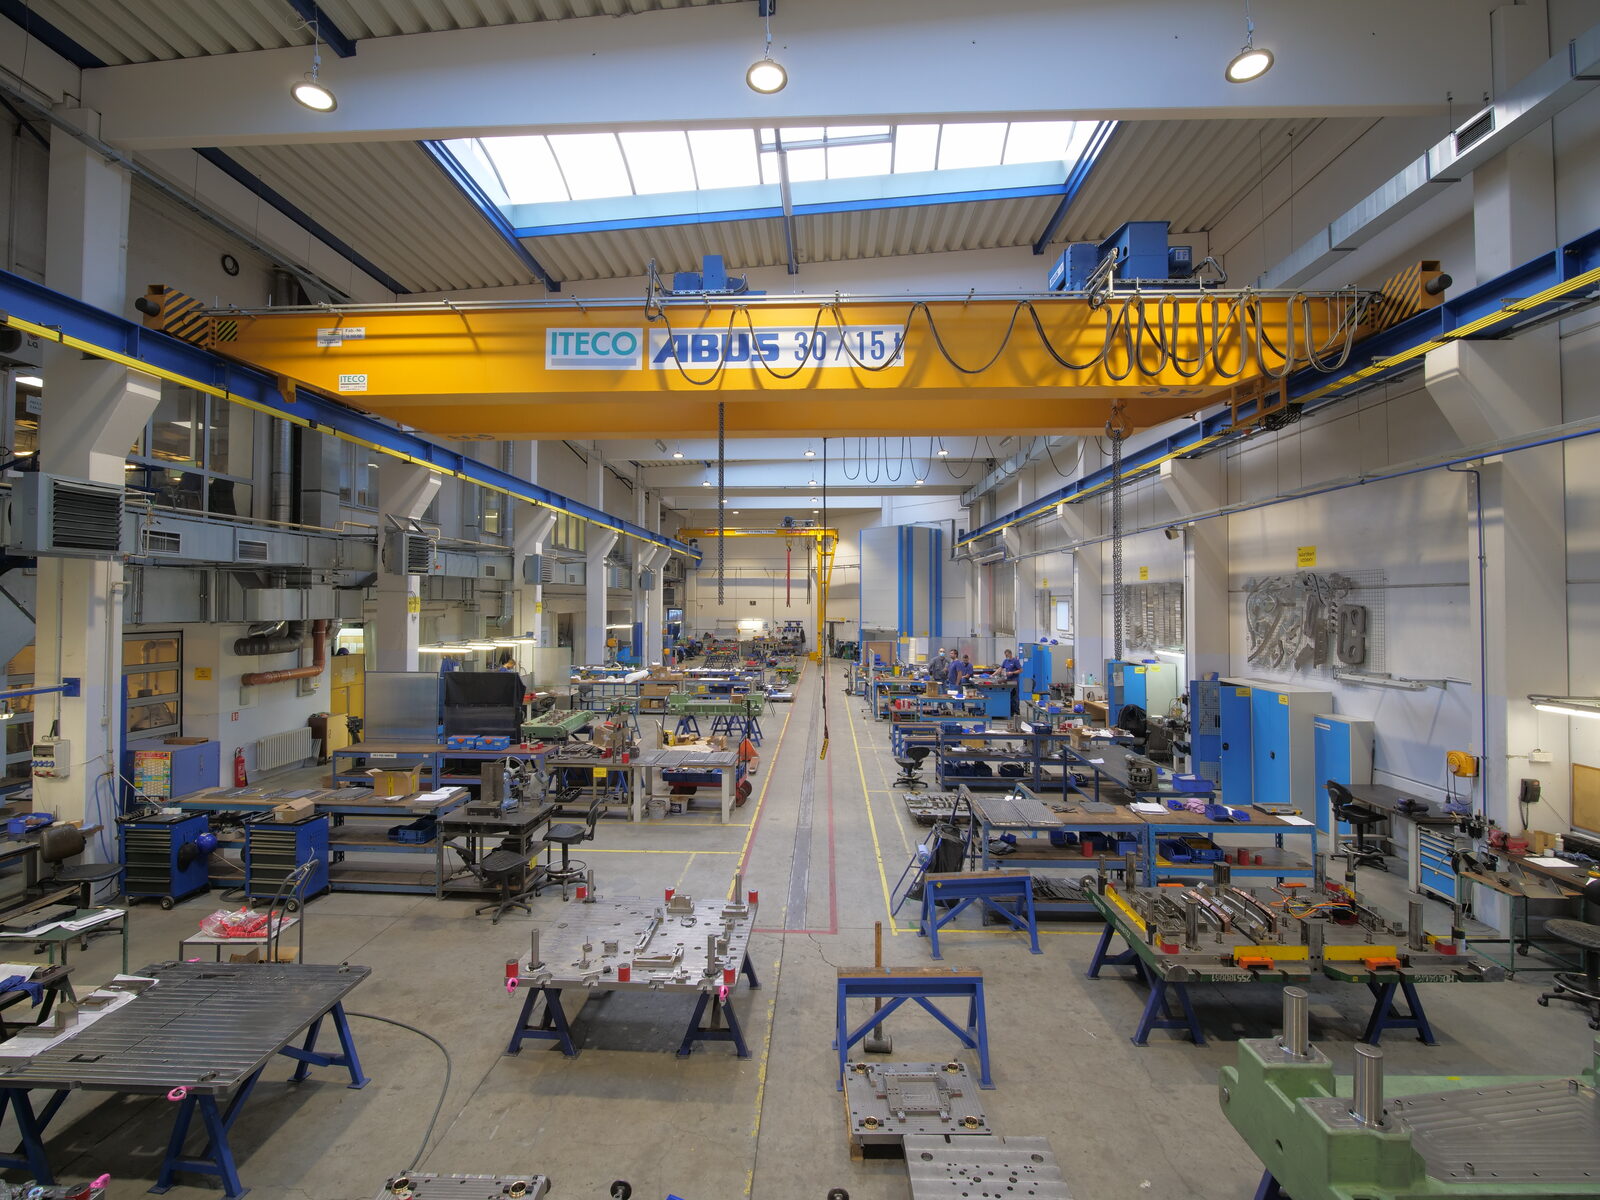
Maximale Werkzeuglänge 5 000 mm, maximales Gewicht 30 t. Das Einfahren der Werkzeuge vor der Freigabe für die Serie erfolgt im Schwester-Presswerk ROSTRA Stamping.
Hinweis: Drehen bieten wir bei ROSTRA Tools derzeit nicht an — die historischen Drehautomaten SAY 48 und SAY 63 wurden vor einigen Jahren ausgemustert.
Maximale Werkstückabmessungen auf den Fräszentren und garantierte Toleranzen: [Maximale Werkstückabmessungen und Toleranzen werden ergänzt]
Komplette Werkzeugentwicklung
Die Konstruktionsabteilung ist ein stabiles Team aus Konstrukteuren und Technologen. Wir arbeiten mit Siemens NX als Haupt-CAD/CAM für die Konstruktion von Werkzeugen und Formen, SolidWorks mit dem Aufsatz SolidVision für die 3D-Modellierung sowie der Spezialsoftware Visi für Stanzwerkzeuge.
Vor der Werkzeugfertigung führen wir Umformsimulationen zur Prüfung der Herstellbarkeit durch — Form, Rückfederung, Riss- und Faltenbildungsrisiko. Die Simulationen lassen wir extern von Spezialisten rechnen und führen das Ergebnis in die Konstruktion zurück.
Aktuell stellen wir um auf zeichnungslose Dokumentation — die Bediener erhalten farbig gekennzeichnete 3D-Modelle direkt auf dem Bildschirm an der Maschine, ohne Papierzeichnungen. Weniger Fehler, schnellere Orientierung, bessere Nachvollziehbarkeit.

„Die Basis ist eine perfekt gewählte Umformtechnologie, abgesichert durch eine verifizierte Simulation. Das Ergebnis ist ein stabiles Werkzeug mit langer Lebensdauer.“
Messen und Prüfen
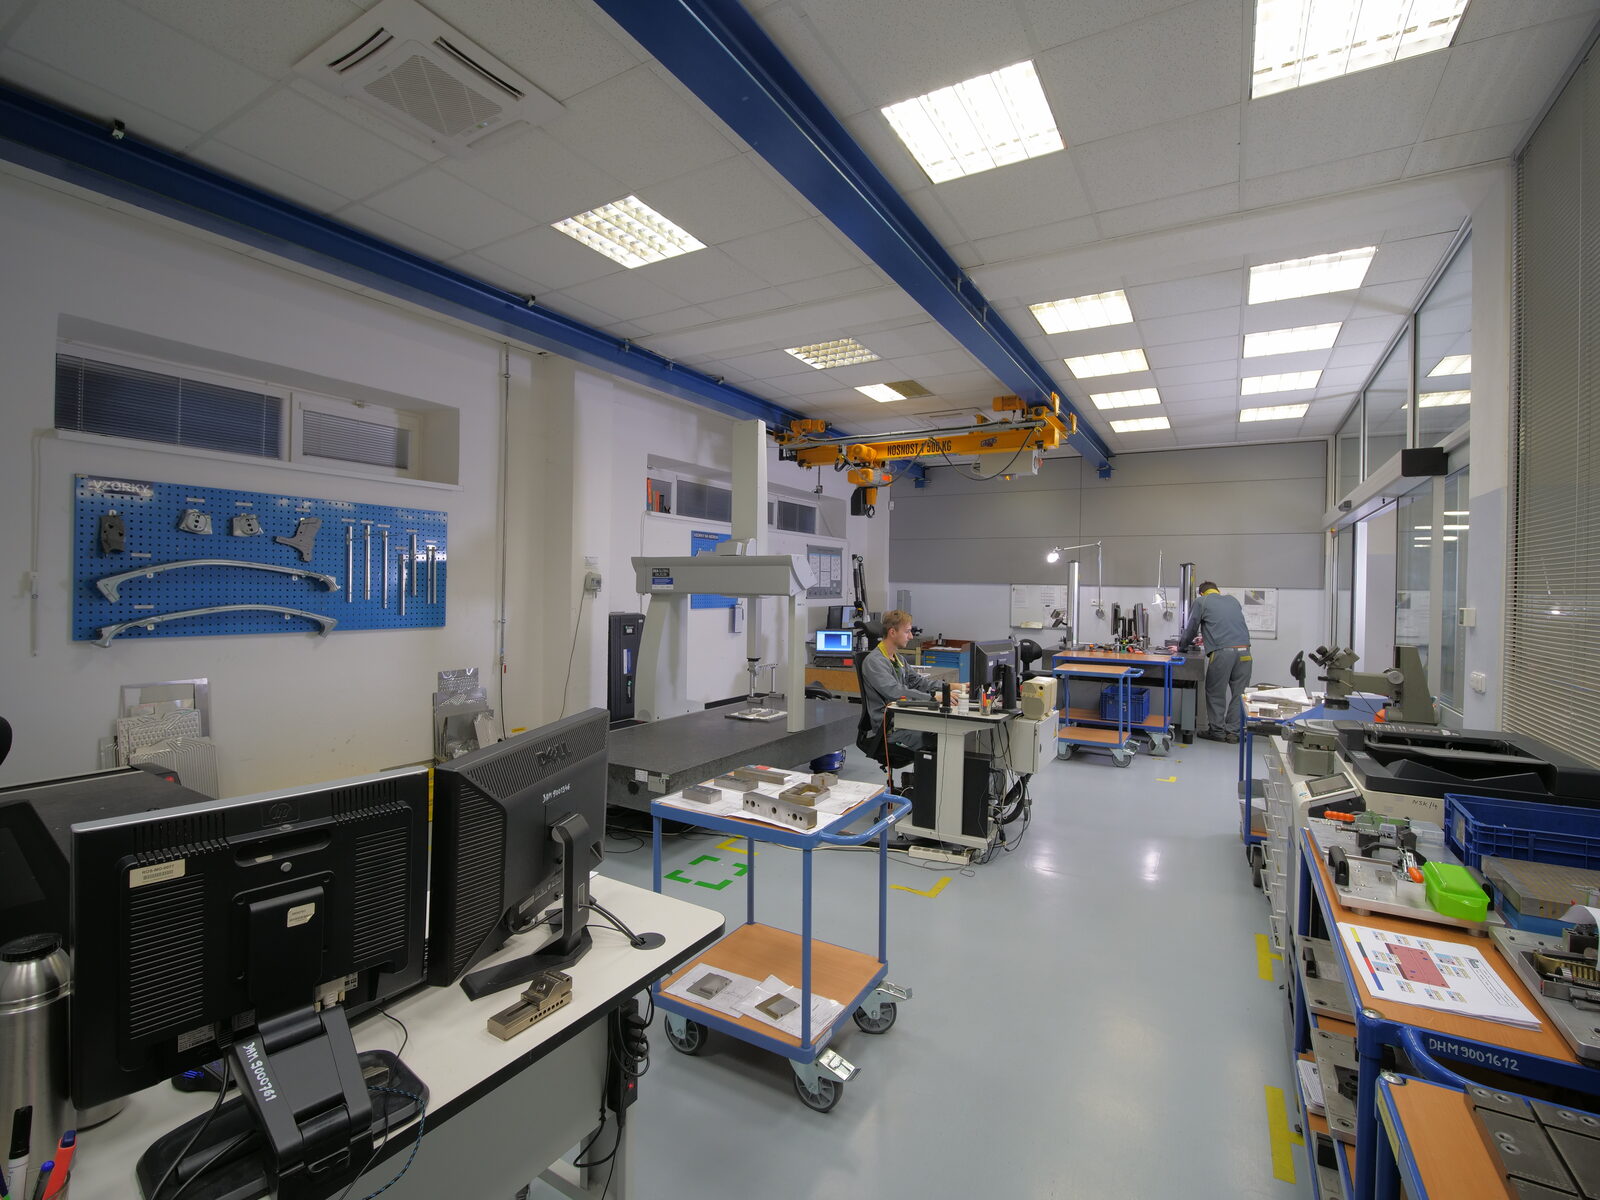
Jedes Werkzeug und jedes Teil wird vor dem Versand an den Kunden geprüft.
DEA Global
DEA Mistral
1996 / Überholung 2015Wenzel RS1215
Romer Absolute Arm 7525SI
Easyscope VID 3D MAN
3D-Mikroskop
Tesa Micro-Hite 600
1996–2011 (4 Stk.)Dia Vite DH-5
Škoda PB 1
SWI-100
Außerdem: Magnetpulverprüfung bei Sicherheitsteilen und vollständige Messdokumentation auf Kundenwunsch.
Wie ein Stanzwerkzeug entsteht: von der Konstruktion bis in die Hände des Werkzeugmachers
Ein Werkzeug durchläuft typischerweise sechs Phasen. Die konkreten Zeiten hängen von der Komplexität ab — einen genauen Terminplan nennen wir nach Auswertung Ihrer Zeichnung.
3D-Konstruktion und Simulation
Werkzeugkonstruktion in CAD, externe Umformsimulation, Konstruktionsfreigabe durch den Kunden.
Arbeitsplan
Fertigungsablauf für jedes Werkzeugteil — Operation, Maschine, Reihenfolge.
Materialeinkauf
Werkzeugstähle, Normteile, Führungselemente.
CNC-Bearbeitung
Fräsen, Drahterodieren, Senkerodieren. Hier verbringt das Werkzeug die meiste Zeit.
Montage und Einfahren
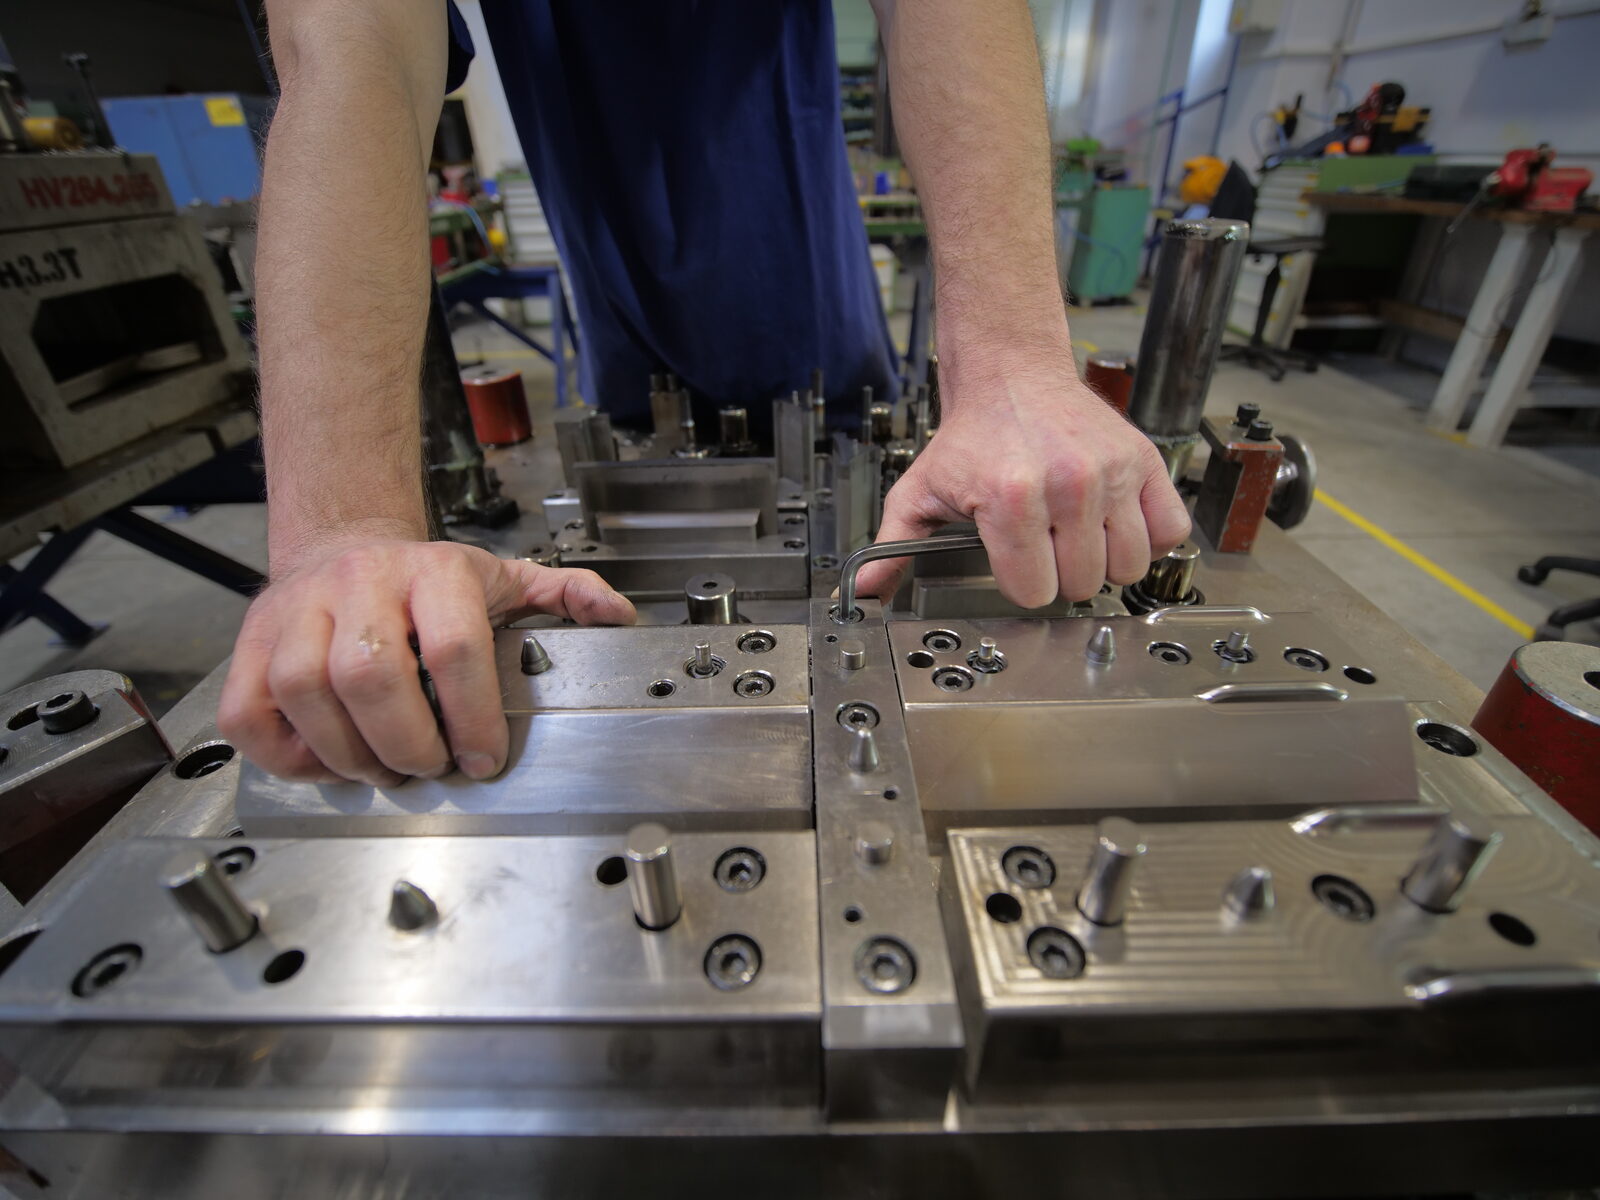
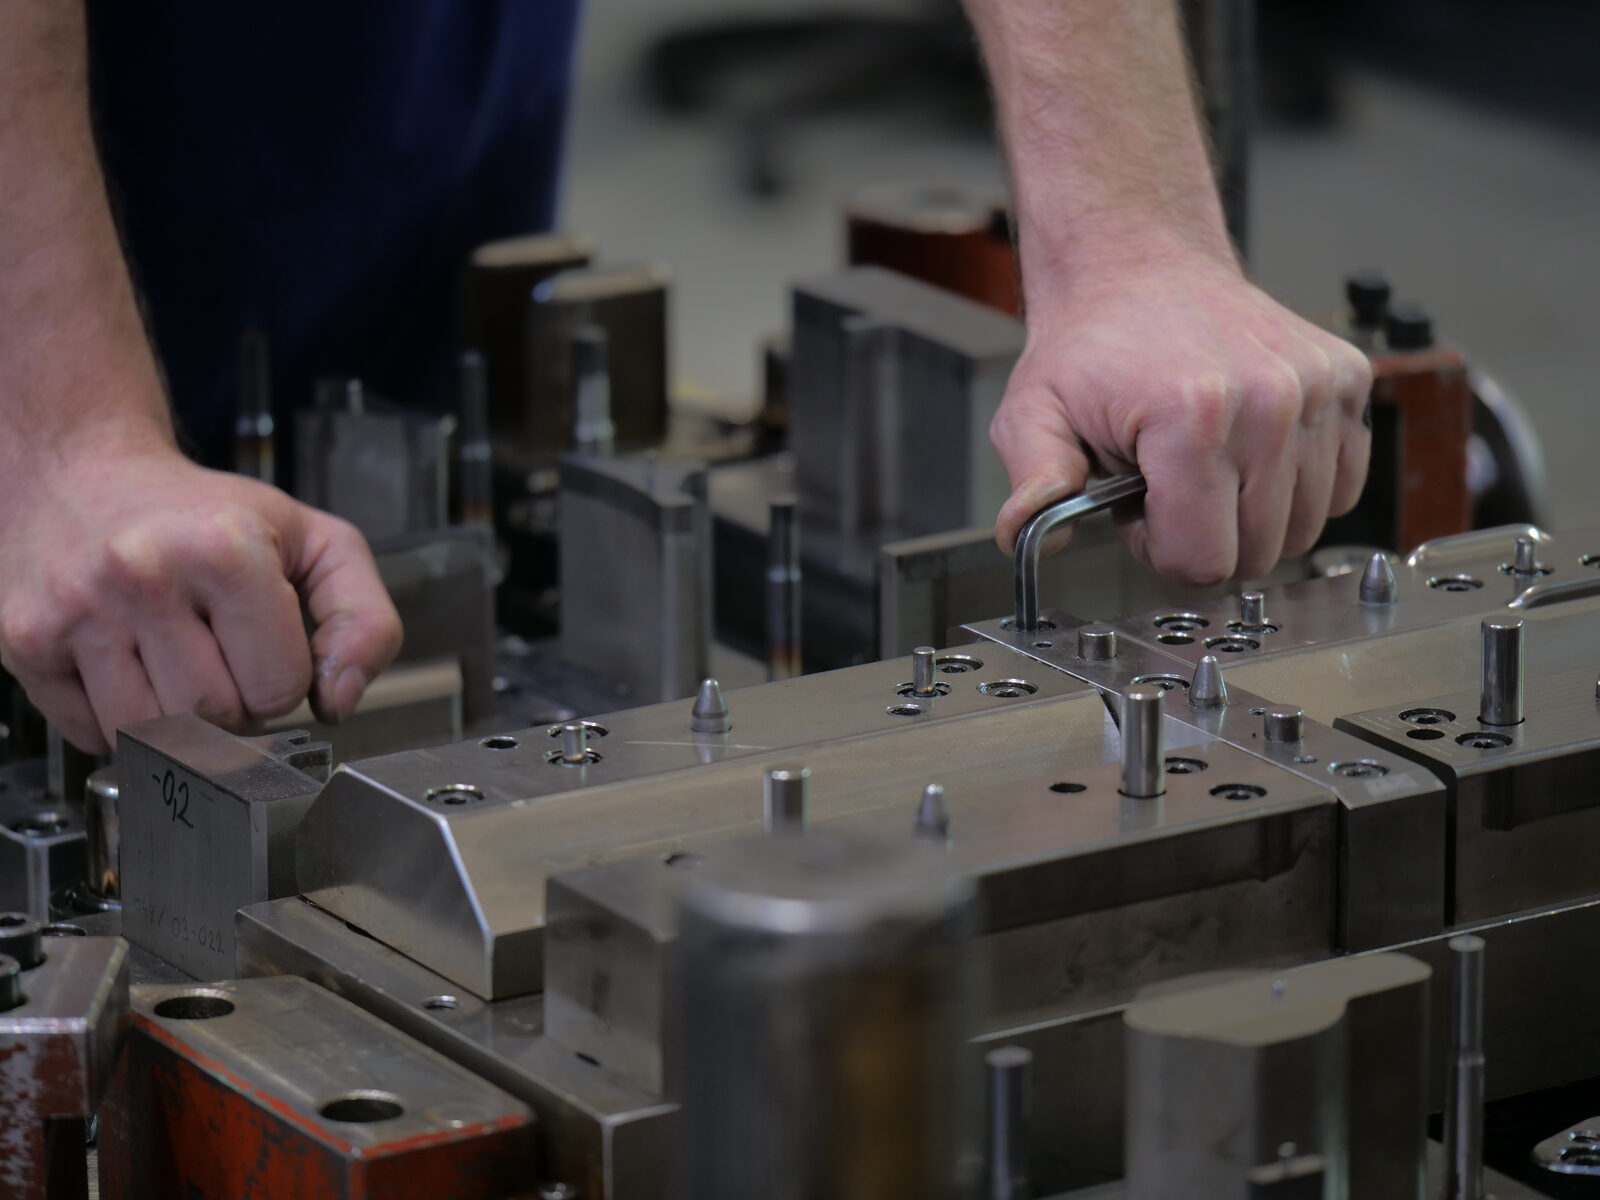
Zusammenbau des Werkzeugs, Läppen, Polieren, Justieren — die Arbeit eines erfahrenen Werkzeugmachers.
Musterteile und Übergabe
Test auf einer realen Presse im Schwester-Presswerk, Anpassungen, Übergabe mit Dokumentation.

Typische Fertigungsdauer [Typische Fertigungsdauer wird ergänzt]
Werkzeugbau und Presswerk an einem Standort
- Einfahren auf einer realen Presse. Wir erproben das Werkzeug auf einer Presse der passenden Kategorie, ohne Pendeln zwischen Firmen.
- Das Werkzeug kann bei uns bleiben. Rund 30 % der Werkzeuge bleiben physisch im Presswerk — die Teile stanzen wir selbst.
- Lebenslange Wartung. Reparaturen erledigen wir im eigenen Haus — Tage, nicht Wochen.
- Rückmeldung in die Konstruktion. Die Konstrukteure sehen, wie sich das Werkzeug im Presswerk tatsächlich verhält.
Außerhalb von Automotive: Regalsysteme für Logistikzentren
[Kundenname wird nach dessen Zustimmung ergänzt] In den letzten Jahren haben wir mit der Fertigung von Werkzeugen für Regalsysteme begonnen, die in großen Logistikzentren eingesetzt werden. Diese Werkzeuge erfordern einen speziellen Konstruktionsansatz — die Teile sind übergroß und müssen über lange Zeit hohen Lasten standhalten.
Die Besonderheiten übergroßer, hoch belasteter Teile haben bestätigt, dass sich Automotive-Prozesse und -Präzision auf andere Branchen übertragen lassen. Wenn Sie ein Projekt außerhalb von Automotive haben und einen Werkzeugbau mit Automotive-Disziplin suchen, melden Sie sich — die Machbarkeit prüfen wir kostenlos.

Reale Projekte aus der Fertigung
Unsere Werkzeuge haben Teile für die Projekte BMW PL6/F07 (für Benteler), Daimler Staukasten (für Magna, Mercedes Actros), PSA T75 sowie Projekte für Audi, Seat und VW gefertigt. Spritzgießformen finden Sie bei den Teilen VW BULB-CAP a VW FTI-HOLDER.
So läuft es bei uns
- Senden Sie uns eine Zeichnung oder die Teilespezifikation — über das Formular oder an rostra@rostra.cz.
- Der Vertrieb erfasst die Anfrage und gibt sie in die Kalkulation.
- Die Konstruktion bewertet die Machbarkeit — wenn das Projekt nicht zu uns passt, sagen wir Ihnen das sofort.
- Wir senden Ihnen ein Vorangebot inklusive empfohlener Technologie und ungefährem Termin.
Die Antwortzeit hängt von der Komplexität des Projekts ab [ungefähre Anzahl der Arbeitstage wird ergänzt].
Kontakt Vertrieb
Werkzeugbau ROSTRA Tools
Welche Arten von Stanzwerkzeugen fertigen Sie?
Folgeverbund-, Tandem- und Transferwerkzeuge für Automotive. Den Werkzeugtyp wählen wir gemeinsam mit dem Kunden nach Material, Seriengröße und Art des Teils. Außerdem fertigen wir Spritzgießformen, Schmiedegesenke, Prüfvorrichtungen und spezielle Montagevorrichtungen.
Wie groß darf ein Werkzeug maximal sein?
Maximale Werkzeuglänge 5.000 mm, maximales Gewicht 30 t.
Welche CAD/CAM-Programme verwenden Sie?
Siemens NX, SolidWorks mit SolidVision sowie Visi für spezielle Aufgaben. Wir nehmen Daten in STEP, IGES und in den nativen Formaten dieser Systeme an.
Machen Sie Umformsimulationen?
Ja. Die Simulationen lassen wir extern von Spezialisten rechnen, das Ergebnis fließt in die Werkzeugkonstruktion zurück.
Fertigen Sie auch Spritzgießformen für Kunststoff?
Ja, Spritzgießformen gehören zu unserer Standardfertigung. Referenzen: VW BULB-CAP, VW FTI-HOLDER und weitere.
Können Sie das Werkzeug vor der Übergabe erproben?
Ja. Am Standort haben wir unser eigenes Presswerk ROSTRA Stamping mit Pressen bis 800 t — das Werkzeug fahren wir auf einer realen Presse ein.
Kann das Werkzeug bei Ihnen im Presswerk bleiben?
Ja. Rund 30 % der Werkzeuge bleiben Eigentum des Kunden, stehen aber physisch bei uns im Presswerk — die Serie stanzen wir.
Bieten Sie auch Service und Wartung des Werkzeugs nach der Lieferung?
Ja, über die gesamte Lebensdauer des Werkzeugs. Eine Standardreparatur dauert typischerweise Tage, nicht Wochen.